
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-08-05 Kaynak: Alan


Merhem paketleme, ürünün bir tüpe son hareketi değil, kontrollü bir üretim adımıdır. Formülasyon viskoz olabilir, kontaminasyona karşı hassas olabilir, havasının alınması zor olabilir ve cilde veya başka bir tedavi alanına doğrudan uygulanmaya yönelik olabilir. Bitmiş tüp beyan edilen miktarı sağlamalı, temiz kalmalı, içindekileri korumalı ve saklama, taşıma ve tekrarlanan kullanım sırasında kapalı kalmalıdır.
Bu nedenle bir merhem hattının birbiriyle bağlantılı üç risk alanı üzerinden değerlendirilmesi gerekir: GMP odaklı çalışma, ürünle temas eden tüm yüzeylerin hijyeni ve doldurulmuş paketin bütünlüğü. Bir general Dolum Makinesi yararlı bir dozaj prensibi sağlar, ancak tüp paketleme, yönlendirme, kuyruk oluşumu, kodlama ve mühür doğrulama özelliklerini ekler. Proses uygun şekilde tasarlanmadığı ve kontrol edilmediği takdirde her aşama kirlenmeye veya sızıntıya neden olabilir.
|
|
|
Merhemler ve topikal kremler yağlar, mumlar, aktif bileşenler, tozlar, botanik malzemeler veya koyulaştırıcı sistemler içerebilir. Reolojileri sıcaklık, karışım geçmişi ve kayma ile değişir. Üretim kabında tekdüze görünen ürün, mikroskobik hava cepleri içerebilir veya transferden sonra farklı bir kıvama gelebilir. Aynı zamanda ambalaj bileşenleri parçacıklara, mikrobiyal kontaminasyona veya boyutsal değişikliklere neden olabilir.
Risk temelli bir yaklaşım, ürün kalitesini veya hasta ve tüketici güvenliğini nelerin etkileyebileceğinin belirlenmesiyle başlar. Tipik endişeler arasında aktarım sırasında kirlenme, hatalı net içerik, sıkışmış hava, sızdırmazlık yüzeyindeki ürün, zayıf kuyruk contaları, tüp hasarı, okunamayan kodlama ve partiler arasındaki karışıklıklar yer alır. Makine spesifikasyonu ve çalıştırma prosedürleri doğrudan bu risklere yönelik olmalıdır.
Sızıntı gözle görülür bir semptomdur ancak nedeni sızdırmazlık istasyonu olmayabilir. Aşırı doldurma, merhemin kuyruk bölgesine girmesine neden olabilir. Hava cepleri genişleyebilir ve iç basıncı artırabilir. Bir tüp, contaya ulaşmadan tutucunun içinde hasar görebilir. Temizleme artığı contayı zayıflatabilir veya ürünü kirletebilir. Bu nedenle etkili inceleme, conta sıcaklığını tekrar tekrar ayarlamak yerine tüm süreç boyunca tüpü takip eder.
Kullanıcı gereksinimi, merhem viskozite aralığını, doldurma sıcaklığını, doz aralığını, kabul edilebilir doğruluğu, tüp malzemesini, tüp boyutlarını, kapak stilini, kodlama gereksinimini, üretim kapasitesini, temizleme yöntemini ve çevresel beklentileri tanımlamalıdır. Plastik, lamine ve alüminyum tüpler farklı kuyruk kapatma teknolojileri gerektirir. Amaçlanan kombinasyon, ekipman seçiminden önce onaylanmalıdır.
GMP odaklı tasarım, tutarlı, temiz üretimin gerçekleştirilmesini ve doğrulanmasını daha kolay hale getirmeyi amaçlamaktadır. Tek bir malzeme sınıfına veya bir broşürde basılan bir açıklamaya bağlı değildir. Makine, operatörlerin ürünle temas eden parçaları tanımlamasına, bunları etkili bir şekilde temizlemesine, karışıklıkları önlemesine, ayarları kontrol etmesine ve üreticinin kalite sistemine uygun kayıtları tutmasına olanak sağlamalıdır.
Ürünle temas eden bileşenler formülasyon ve temizlik maddeleriyle uyumlu olmalıdır. Paslanmaz çelik, dayanıklı ve temizlenebilir olduğundan yaygın olarak kullanılır, ancak seçilen kalite, yüzey kalitesi, conta malzemesi, hortum, valf ve yağlayıcının gerçek ürüne uygun olması gerekir. Pürüzlü yüzeyler, ölü cepler, hasarlı contalar ve tahliyesi zor bağlantılar merhemin kalmasına neden olabilir ve temizliği daha az güvenilir hale getirebilir.
Merhem kalıntıları özellikle soğuduktan sonra kalıcı olabilir. Hazneler, pistonlar, silindirler, valfler, nozullar, hortumlar ve transfer bağlantıları temizlik için erişilebilir olmalı veya onaylı bir yerinde temizleme yaklaşımına göre tasarlanmalıdır. Operatörlerin, kalıntının zor konumlardan temizlendiğini doğrulamak için net bir yönteme ihtiyacı vardır.
Drenaj kabiliyeti de önemlidir. Ürün yolunda durulama suyu veya temizleme solüsyonu kalırsa, bir sonraki partiyi seyreltebilir veya kirlenmeyi destekleyebilir. Temizlendikten sonra hat kurutulmalı veya kontrollü bir şekilde tutulmalıdır. Temizleme prosedürü, sökme, deterjan veya solvent kullanımı, durulama kabulü, inceleme, yeniden birleştirme ve serbest bırakma işlemlerini tanımlamalıdır.
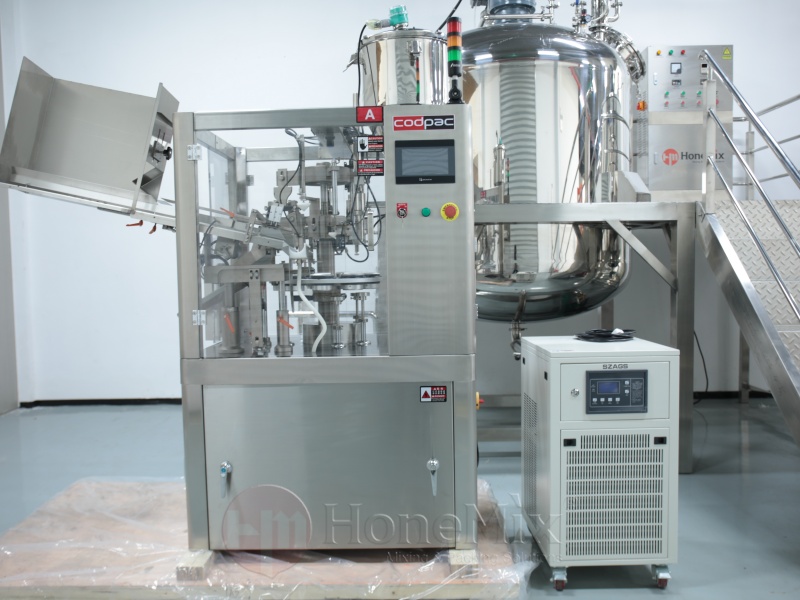
İmalat ve dolum arasındaki bağlantı sıklıkla gözden kaçırılmaktadır. Açık kepçeyle alma veya tekrarlanan manuel transfer, merhemin çevreye maruz kalmasına neden olur ve ürün tedarikini tutarsız hale getirir. Tanktan veya bekletme tankından dolguya kadar kapalı veya iyi kontrol edilen bir transfer yolu, kirlenmenin ve hava girişinin azaltılmasına yardımcı olur.
Üretim sırasındaki vakumlu hava giderme, doldurmadan önce kabarcıkları azaltabilir. Transfer pompası aşırı kesme veya kavitasyon olmadan merhemi hareket ettirmelidir. Haznenin çalkalanması, eğer kullanılıyorsa, yumuşak ve hijyenik olmalıdır. Dozaj sisteminin öngörülebilir akış davranışına sahip malzeme alabilmesi için ürün sıcaklığının belirlenmiş bir aralıkta kalması gerekir.
Hazne seviyesindeki ani bir düşüş veya tutarsız besleme basıncı ölçüm performansını değiştirebilir. Hat, ürün beslemesi sabit bir doz sağlayamayacak kadar düşük olduğunda dolgunun devam etmesini önlemelidir. Uygun olduğu durumlarda seviye kontrolleri ve transfer kilitleri bu riski azaltabilir.
Doğru doldurma, nominal piston hacminden daha fazlasına bağlıdır. Merhem hafifçe sıkışabilir, havayı tutabilir, ürün yoluna yapışabilir veya sıcaklık değiştikçe akışı değiştirebilir. Ekipman, beklenen çalışma aralığı boyunca gerçek formülasyonla test edilmelidir.
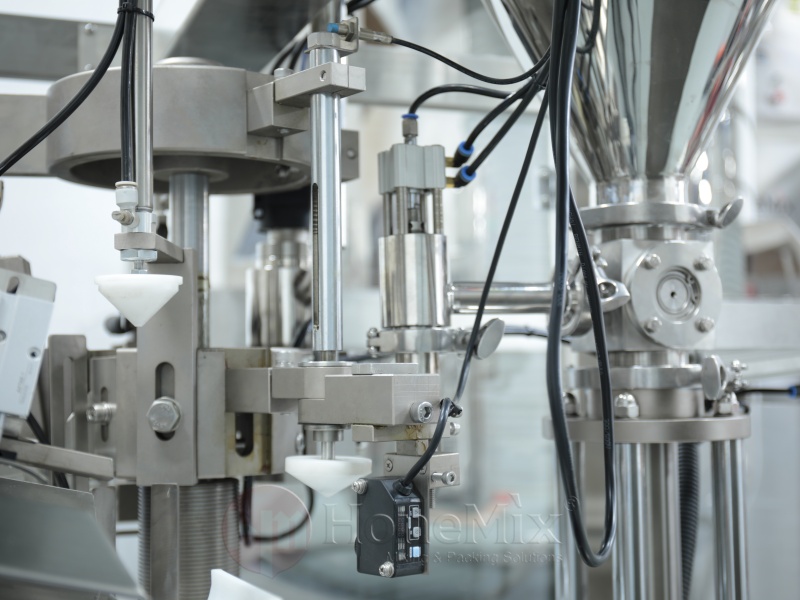
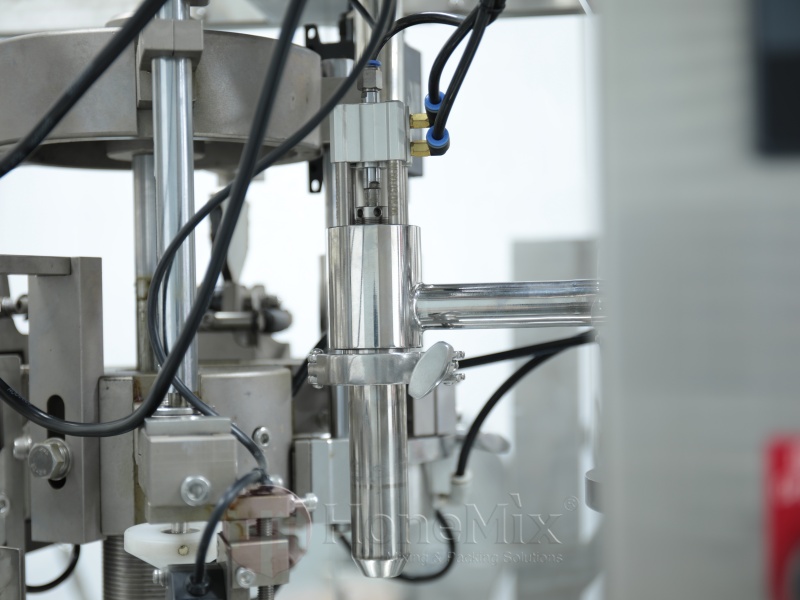
Nozul borunun içinde ortalanmalı ve hava sıkışmasını azaltacak şekilde konumlandırılmalıdır. Aşağıdan yukarıya veya kontrollü yükselen nozül dolumu, ürün sütununun düzgün bir şekilde oluşmasına yardımcı olabilir. Meme çok yüksekte kalırsa, merhem kendi üzerine katlanabilir ve boşlukları hapsedebilir. Çok alçaksa veya boruya temas ediyorsa basınç oluşturabilir, boru duvarını kirletebilir veya memeye zarar verebilir.
Tüp varlığı tespiti, boş bir istasyona dozlamayı önler. Tutucu tüpü dik ve sabit tutmalıdır. Doldurma sırasındaki yanlış hizalama daha sonra kapatma bölgesinde ürün kirliliğine neden olabilir.
Hat stabil koşullara ulaştıktan sonra başlangıç numuneleri tartılmalıdır. Kontroller belirli aralıklarla ve ayarlamalar, duraklamalar, haznenin yeniden doldurulması veya değişiklikler sonrasında devam etmelidir. Hem bireysel sonuçlar hem de süreç eğilimleri önemlidir. Değişkenlik kabul edilebilir aralığın ötesine geçtiğinde ortalamalar doğru görünebilir.
Yalıtılmış bir kuyruk, taşımaya, basınca, sıcaklık değişikliklerine ve taşıma titreşimine karşı dayanıklı olmalıdır. Sızıntı kontrolü doğru boru ve sızdırmazlık teknolojisiyle başlar, daha sonra temiz bir sızdırmazlık bölgesine ve stabil proses parametrelerine bağlıdır.
Plastik ve lamine tüpler sıcak hava veya ultrasonik enerji ile kapatılabilir. Alüminyum tüpler genellikle katlanır ve kıvrılır. Her sistemin uyumlu boru yapısına ve doğru tasarlanmış aletlere ihtiyacı vardır. Bir tüp tedarikçisinin malzemesi üzerinde geliştirilen yalıtım işleminin, laminat veya duvar kalınlığı değiştiğinde yeniden değerlendirilmesi gerekebilir.
Isı yalıtımı için işlem penceresi enerji veya sıcaklığı, basıncı, bekleme süresini, soğutmayı ve kuyruk konumunu içerir. Çok az enerji eksik bir bağ bırakabilir. Fazlası tüpün şeklini bozabilir veya zayıflatabilir. Katlama ve kıvırma için hizalama ve mekanik basınç, metali kesmeden veya çatlatmadan güvenli bir kapatma oluşturmalıdır.
İç kuyruk yüzeylerindeki ürün, zayıf contaların yaygın bir nedenidir. Doldurma hacmi yeterli uzunlukta boş tüp bırakmalıdır. Nozul kesimi temiz olmalı ve kapatma istasyonuna transfer sırasında tüp sallanmamalı veya sıkılmamalıdır. Bu nedenle damlama önleme kontrolü ve uygun nozül çıkarma, sızıntı önlemenin bir parçasıdır.
Görsel olarak düzgün bir conta hala zayıf olabilir. Üreticiler, ürüne ve ambalaja bağlı olarak sıkma kontrolleri, basınç veya vakum yöntemleri, boya penetrasyonu, sızdırmazlık mukavemeti değerlendirmesi veya depolama çalışmalarını kullanabilir. Seçilen test ilgili başarısızlık riskini yeniden oluşturmalıdır. Tahribatlı kontroller belirli aralıklarla ve boru malzemesi veya sızdırmazlık ayarları değiştiğinde gerçekleştirilmelidir.
Güvenilir üretim tekrarlanabilir insan eylemlerine bağlıdır. Kurulum talimatları doğru formattaki parçaları ve onaylanmış ayarları tanımlamalıdır. Temizlik kayıtları neyin temizlendiğini, kim tarafından, ne zaman ve nasıl serbest bırakıldığını göstermelidir. Bakım; contalara, valflere, nozüllere, tutuculara, sensörlere, ısıtıcılara veya ultrasonik bileşenlere, kesici takımlara ve kodlama ünitelerine odaklanmalıdır.
Üretici, satın almadan önce bir kullanıcı gereksinimleri spesifikasyonu hazırlamalı ve temsili ürün ve ambalaj malzemelerini test için göndermelidir. Fabrika kabul testi ana işlevleri, güvenlik kontrollerini, doldurma performansını, conta kalitesini, alarmları, değiştirmeyi ve temizleme erişimini doğrulamalıdır. Daha sonra saha kurulumu ve operasyonel kontroller, makineyi gerçek hizmet ve ortamında doğrulamalıdır.
Uygun bir Merhem Tüp Dolum Makinesi izole bir ekipman parçası olarak değil, kontrollü bir sürecin parçası olarak değerlendirilmelidir. Tüp malzemesi, merhem davranışı, aktarma yöntemi, inceleme planı, operatör uygulamaları ve bakımın tamamı nihai sonucu belirler.
GMP, hijyen ve sızıntı kontrolü birbiriyle bağlantılıdır. Temiz ekipman, dengesiz bir contayı telafi edemez ve güçlü bir conta, aktarım sırasında kirlenen ürünü koruyamaz. Üreticiler riskleri açıkça tanımladıklarında, temizlenebilir ekipmanı belirlediklerinde, ürün durumunu kontrol ettiklerinde, doz doğruluğunu doğruladıklarında, mühürleme bölgesini koruduklarında, paket bütünlüğünü test ettiklerinde ve rutin işlemleri belgelediklerinde daha iyi sonuçlar elde ederler.
HONEMIX kozmetik, kişisel bakım ve seçilmiş farmasötik uygulamalara yönelik karıştırma, vakumlu emülsiyonlaştırma, depolama, aktarma, doldurma, tüp doldurma, kapatma ve paketleme ekipmanları sağlar. Ekip, merhem formülünü, hijyen gerekliliklerini, tüp malzemesini, doldurma hacmini, kapatma yöntemini, kapasiteyi ve fabrika düzenini birlikte inceleyerek üreticilerin daha pratik ve kontrol edilebilir bir üretim çözümü planlamasına yardımcı olabilir.