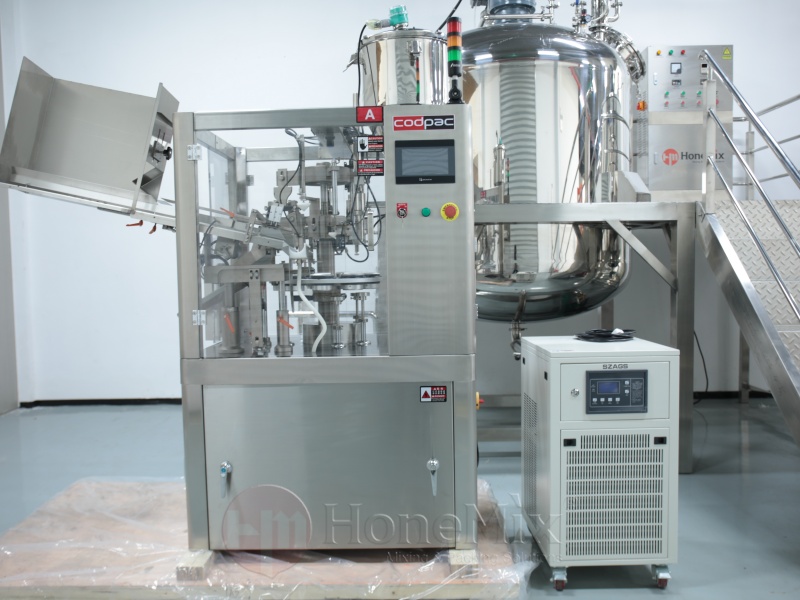
Il confezionamento dell'unguento è una fase di produzione controllata, non semplicemente il movimento finale del prodotto in un tubo. La formulazione può essere viscosa, sensibile alla contaminazione, difficile da disaerare e destinata all'applicazione diretta sulla pelle o su un'altra area di trattamento. Il tubo finito deve fornire la quantità dichiarata, rimanere pulito, proteggere il contenuto e rimanere sigillato durante lo stoccaggio, il trasporto e l'uso ripetuto.
Per questo motivo, una linea di unguenti deve essere valutata attraverso tre aree di rischio collegate: funzionamento orientato alle GMP, igiene di tutte le superfici a contatto con il prodotto e integrità della confezione riempita. Un generale La riempitrice fornisce un utile principio di dosaggio, ma l'imballaggio del tubo aggiunge orientamento, formazione della coda, codifica e verifica della tenuta. Ciascuna fase può introdurre contaminazioni o perdite se il processo non è progettato e controllato adeguatamente.
Perché il confezionamento di unguenti richiede un approccio basato sul rischio
Unguenti e creme topiche possono contenere oli, cere, principi attivi, polveri, materiali botanici o sistemi addensanti. La loro reologia cambia con la temperatura, la storia della miscelazione e il taglio. Il prodotto che appare uniforme nel recipiente di produzione può contenere microscopiche sacche d'aria o sviluppare una consistenza diversa dopo il trasferimento. Allo stesso tempo, i componenti dell’imballaggio possono introdurre particelle, contaminazione microbica o variazioni dimensionali.
Un approccio basato sul rischio inizia identificando ciò che potrebbe influire sulla qualità del prodotto o sulla sicurezza del paziente e del consumatore. Le preoccupazioni tipiche includono contaminazione durante il trasferimento, contenuto netto impreciso, aria intrappolata, prodotto sulla superficie di sigillatura, guarnizioni della coda deboli, danni al tubo, codifica illeggibile e scambi tra lotti. Le specifiche della macchina e le procedure operative dovrebbero affrontare direttamente questi rischi.
Separare i rischi legati alla qualità del prodotto dai sintomi meccanici
La perdita è un sintomo visibile, ma la causa potrebbe non essere la stazione di tenuta. Un riempimento eccessivo può forzare l'unguento nell'area della coda. Le sacche d'aria possono espandersi e aumentare la pressione interna. Un tubo potrebbe danneggiarsi nel supporto prima che raggiunga la guarnizione. I residui di pulizia possono indebolire la guarnizione o contaminare il prodotto. Pertanto un'indagine efficace segue il tubo attraverso l'intero processo invece di regolare ripetutamente la temperatura della tenuta.
Definire il prodotto previsto e il sistema di imballaggio
I requisiti dell'utente devono descrivere l'intervallo di viscosità dell'unguento, la temperatura di riempimento, l'intervallo di dose, l'accuratezza accettabile, il materiale del tubo, le dimensioni del tubo, il tipo di tappo, i requisiti di codifica, la capacità di produzione, il metodo di pulizia e le aspettative ambientali. I tubi in plastica, laminati e in alluminio richiedono diverse tecnologie di chiusura della coda. La combinazione prevista deve essere confermata prima della scelta dell'attrezzatura.
Applicare i principi GMP attraverso la progettazione delle apparecchiature
La progettazione orientata alle GMP mira a rendere la produzione coerente e pulita più facile da ottenere e più facile da verificare. Non dipende dalla qualità del singolo materiale o da una dichiarazione stampata in una brochure. La macchina dovrebbe consentire agli operatori di identificare le parti a contatto con il prodotto, pulirle in modo efficace, prevenire scambi, controllare le impostazioni e mantenere registrazioni adeguate al sistema di qualità del produttore.
I componenti a contatto con il prodotto devono essere compatibili con la formulazione e i detergenti. L'acciaio inossidabile è comunemente utilizzato perché è durevole e pulibile, ma il grado, la finitura superficiale, il materiale della guarnizione, il tubo flessibile, la valvola e il lubrificante selezionati devono essere adatti al prodotto reale. Superfici ruvide, tasche morte, guarnizioni danneggiate e collegamenti difficili da drenare possono trattenere l'unguento e rendere la pulizia meno affidabile.
Progettazione per la pulizia, l'ispezione e la drenabilità
I residui di unguento possono essere persistenti, soprattutto dopo il raffreddamento. Tramogge, pistoni, cilindri, valvole, ugelli, tubi flessibili e collegamenti di trasferimento devono essere accessibili per la pulizia o progettati per un approccio di pulizia sul posto approvato. Gli operatori necessitano di un metodo chiaro per confermare che i residui sono stati rimossi da luoghi difficili.
Anche la drenabilità è importante. Se l'acqua di risciacquo o la soluzione detergente rimangono nel percorso del prodotto, possono diluire il lotto successivo o favorire la contaminazione. Dopo la pulizia, il filo deve essere asciugato o mantenuto in condizioni controllate. La procedura di pulizia deve definire lo smontaggio, l'uso di detergenti o solventi, l'accettazione del risciacquo, l'ispezione, il riassemblaggio e il rilascio.
Proteggi l'igiene durante il trasferimento del prodotto
Il collegamento tra produzione e riempimento viene spesso trascurato. Il prelievo aperto o il ripetuto trasferimento manuale espone l'unguento all'ambiente e rende incoerente la fornitura del prodotto. Un percorso di trasferimento chiuso o ben controllato dal recipiente o dal serbatoio di contenimento alla riempitrice aiuta a ridurre la contaminazione e l'introduzione di aria.
Mantenere una fornitura di prodotti stabile e con poca aria
La deaerazione sotto vuoto durante la produzione può ridurre le bolle prima del riempimento. La pompa di trasferimento deve spostare l'unguento senza eccessive forze di taglio o cavitazione. L'agitazione della tramoggia, se utilizzata, deve essere delicata e igienica. La temperatura del prodotto deve rimanere entro un intervallo stabilito in modo che il sistema di dosaggio riceva materiale con un comportamento di flusso prevedibile.
Un improvviso calo del livello della tramoggia o una pressione di alimentazione non costante possono modificare le prestazioni di dosaggio. La linea dovrebbe impedire che il riempitivo continui quando la fornitura di prodotto è troppo bassa per erogare una dose stabile. Ove opportuno, i controlli di livello e gli interblocchi di trasferimento possono ridurre questo rischio.
Controllare il dosaggio dell'unguento e l'intrappolamento dell'aria
Il riempimento accurato dipende da qualcosa di più del volume nominale del pistone. L'unguento può comprimersi leggermente, trattenere aria, aderire al percorso del prodotto o modificare il flusso al variare della temperatura. L'apparecchiatura dovrebbe essere testata con la formulazione effettiva nell'intervallo operativo previsto.
Riempi da una posizione coerente
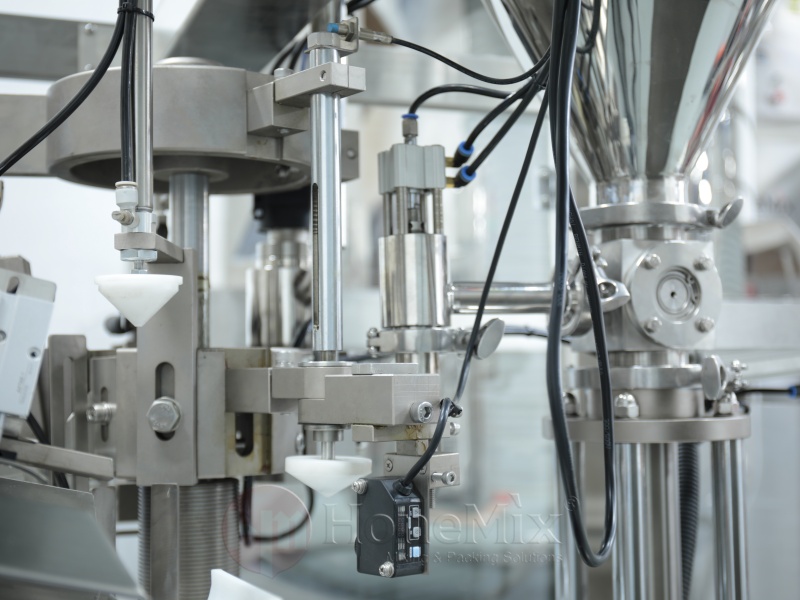
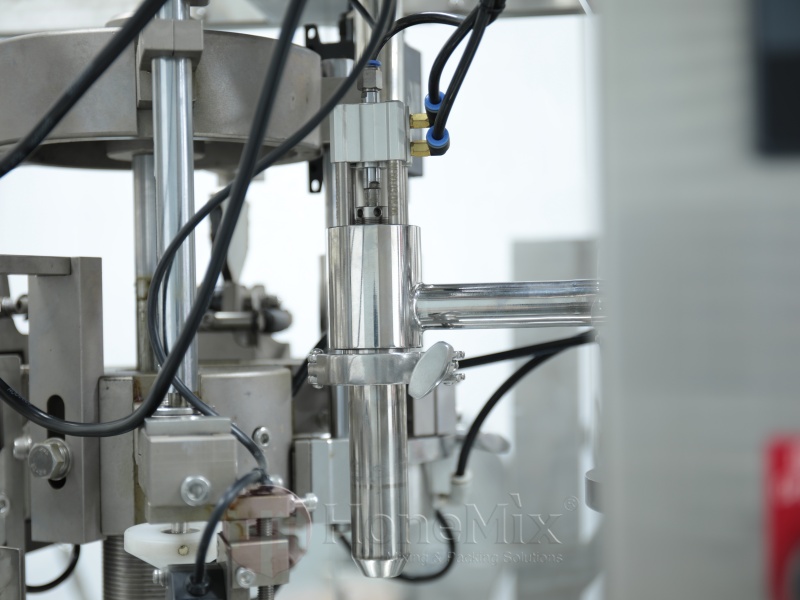
L'ugello deve essere centrato nel tubo e posizionato in modo da ridurre l'intrappolamento d'aria. Il riempimento dal basso verso l'alto o con ugelli ascendenti controllati può aiutare la colonna di prodotto a formarsi senza intoppi. Se l'ugello rimane troppo alto, l'unguento potrebbe ripiegarsi su se stesso e intrappolare i vuoti. Se è troppo basso o tocca il tubo, può creare pressione, imbrattare la parete del tubo o danneggiare l'ugello.
Il rilevamento della presenza del tubo impedisce il dosaggio in una stazione vuota. Il supporto deve mantenere il tubo verticale e stabile. Il disallineamento durante il riempimento può successivamente creare contaminazione del prodotto nella zona di sigillatura.
Verificare il contenuto netto con un piano di campionamento appropriato
I campioni iniziali devono essere pesati dopo che la linea ha raggiunto condizioni stabili. I controlli dovrebbero continuare a intervalli definiti e dopo regolazioni, arresti, riempimento della tramoggia o cambi. Contano sia i risultati individuali che le tendenze del processo. Le medie possono apparire corrette mentre la variazione supera l'intervallo accettabile.
Prevenire le perdite controllando l'intero sistema di tenuta
Una coda sigillata deve resistere alla manipolazione, alla pressione, ai cambiamenti di temperatura e alle vibrazioni di trasporto. Il controllo delle perdite inizia con il tubo e la tecnologia di tenuta corretti, quindi dipende da una zona di tenuta pulita e da parametri di processo stabili.
Scegli il metodo di chiusura corretto
I tubi in plastica e laminati possono essere sigillati mediante aria calda o energia ultrasonica. I tubi di alluminio sono solitamente piegati e aggraffati. Ciascun sistema necessita di una struttura di tubi compatibile e di attrezzature progettate correttamente. Un processo di tenuta sviluppato sul materiale di un fornitore di tubi potrebbe richiedere una rivalutazione quando cambia il laminato o lo spessore della parete.
Per la termosaldatura, la finestra del processo include energia o temperatura, pressione, tempo di permanenza, raffreddamento e posizione della coda. Troppa poca energia può lasciare un legame incompleto. Troppo può distorcere o indebolire il tubo. Per la piegatura e la crimpatura, l'allineamento e la pressione meccanica devono creare una chiusura sicura senza tagliare o rompere il metallo.
Tenere l'unguento lontano dall'area del sigillo
Il prodotto sulle superfici interne della coda è una causa comune di guarnizioni deboli. Il volume di riempimento deve lasciare una lunghezza sufficiente del tubo vuoto. Il taglio dell'ugello deve essere pulito e il tubo non deve essere scosso o schiacciato durante il trasferimento alla stazione di sigillatura. Il controllo antigoccia e l'appropriato ritiro dell'ugello fanno quindi parte della prevenzione delle perdite.
Utilizzare più di un controllo visivo delle perdite
Un sigillo visivamente pulito può ancora essere debole. I produttori possono utilizzare controlli di compressione, metodi di pressione o vuoto, penetrazione del colorante, valutazione della resistenza della tenuta o studi di conservazione a seconda del prodotto e della confezione. Il test scelto dovrebbe riprodurre il rischio di fallimento rilevante. I controlli distruttivi devono essere eseguiti a intervalli definiti e quando cambiano il materiale del tubo o le impostazioni di tenuta.
Rafforzare le operazioni di routine con la documentazione
Una produzione affidabile dipende da azioni umane ripetibili. Le istruzioni di configurazione dovrebbero identificare le parti del formato corrette e le impostazioni approvate. I registri delle pulizie dovrebbero mostrare cosa è stato pulito, da chi, quando e come è stato confermato il rilascio. La manutenzione dovrebbe concentrarsi su guarnizioni, valvole, ugelli, supporti, sensori, riscaldatori o componenti a ultrasuoni, utensili da taglio e unità di codifica.
Qualificare la macchina con unguento e tubi reali
Prima dell'acquisto, il produttore deve preparare una specifica relativa ai requisiti dell'utente e inviare prodotti e materiali di imballaggio rappresentativi per i test. I test di accettazione in fabbrica dovrebbero confermare le funzioni principali, i controlli di sicurezza, le prestazioni di riempimento, la qualità delle guarnizioni, gli allarmi, il cambio e l'accesso per la pulizia. L'installazione in loco e i controlli operativi dovrebbero quindi confermare la macchina nelle sue reali utilità e nell'ambiente.
Un adatto La riempitrice per tubi per unguenti deve essere valutata come parte di un processo controllato, non come un'apparecchiatura isolata. Il materiale del tubo, il comportamento dell'unguento, il metodo di trasferimento, il piano di ispezione, le pratiche dell'operatore e la manutenzione determinano tutti il risultato finale.
Creazione di un processo di confezionamento di unguenti più affidabile
GMP, igiene e controllo delle perdite sono interconnessi. Un'attrezzatura pulita non può compensare una tenuta instabile e una tenuta forte non può proteggere il prodotto contaminato durante il trasferimento. I produttori ottengono risultati migliori quando definiscono chiaramente i rischi, specificano le attrezzature pulibili, controllano le condizioni del prodotto, verificano l'accuratezza della dose, proteggono la zona di sigillatura, testano l'integrità della confezione e documentano il funzionamento di routine.
HONEMIX fornisce apparecchiature per la miscelazione, l'emulsione sotto vuoto, lo stoccaggio, il trasferimento, il riempimento, il riempimento di tubi, la sigillatura e l'imballaggio per applicazioni cosmetiche, per la cura personale e per applicazioni farmaceutiche selezionate. Esaminando insieme la formula dell'unguento, i requisiti di igiene, il materiale del tubo, il volume di riempimento, il metodo di sigillatura, la capacità e il layout della fabbrica, il team può aiutare i produttori a pianificare una soluzione di produzione più pratica e controllabile.